Como escolher a lata de aerossol certa para diferentes aplicações de produtos
September 15, 2026
Autor
Por meio de uma equipe técnica profissional, oferecemos aos clientes recomendações específicas para a seleção de equipamentos e serviços abrangentes de pós-venda, conquistando a confiança e o reconhecimento dos clientes.
Sarah M.
Em 2024, as entregas mundiais totais de latas de aerossol de alumínio atingiram 6,75 bilhões de unidades.
A escolha da lata de aerossol adequada depende de cinco fatores principais: química do produto, material e revestimento interno da lata, design da válvula e do atuador, tipo de propelente e requisitos de pressão. SiHai fornece orientação especializada e latas de aerossol vazias personalizadas de alta qualidade para suas diversas necessidades de produtos.
Principais conclusões
Teste primeiro o pH e as propriedades químicas do seu produto. Essa etapa orienta a escolha do material da lata e do revestimento interno.
Combine a válvula, o atuador e o propelente com a viscosidade do produto e o padrão de pulverização desejado. Isso garante um desempenho consistente.
Verifique as classificações de pressão e siga as regulamentações do DOT e da ONU. Isso mantém seu produto seguro e legal.
Entendendo a aplicação e a compatibilidade do seu produto
Você começa avaliando as propriedades fundamentais do seu produto. Três características orientam o processo de seleção: tipo de produto, viscosidade e agressividade química. A viscosidade determina o comportamento da pulverização e os requisitos do bico. A agressividade química determina o material da lata e o revestimento interno. A propriedade química mais crítica é o pH. Condições fortemente ácidas dissolvem o aço. Condições fortemente alcalinas atacam o alumínio porque sua película protetora de óxido se dissolve em ambos os extremos de pH. O objetivo é manter sua formulação próxima do neutro. Sistemas tamponantes evitam a variação do pH durante o prazo de validade.
O pH estável é um dos fatores mais importantes na prevenção da corrosão. Os sistemas tamponantes mantêm a formulação dentro de uma faixa de pH controlada durante longos períodos de armazenamento. Evitar variações para cima ou para baixo ajuda a preservar as películas de óxido e reduz a possibilidade de ataques localizados rápidos.
Você deve testar a agressividade química da sua fórmula. Vários métodos confirmam a compatibilidade antes da seleção dos materiais:
Método de teste
Objetivo
Verificação de pH, cor e odor
Avaliar a estabilidade química e detectar alterações na fórmula
Inspeção da lata
Identificar remoção do estanho, corrosão, formação de bolhas ou descascamento do revestimento interno
Exame do concentrado
Detectar alteração de cor, partículas, mudanças de pH ou reações incomuns
Teste de umidade com instrumento Karl Fischer
Medir a umidade em solventes e propelentes, fator crítico para a compatibilidade
Avaliação do tipo de produto, viscosidade e propriedades químicas
Você classifica seu produto como à base de água, à base de solvente ou à base de propelente. As formulações à base de água exigem atenção extra devido ao potencial de corrosão. A viscosidade varia de baixa (spray para cabelo) a alta (adesivos). A alta viscosidade pode exigir um atuador ou uma válvula especializada. Propriedades químicas como pH e reatividade orientam suas escolhas de materiais. Você utiliza a tabela acima para determinar quais testes realizar. A identificação precoce economiza tempo e evita falhas dispendiosas.
Compatibilização dos materiais da lata e dos revestimentos internos
Depois de conhecer o pH e a agressividade do seu produto, você escolhe o material da lata. Duas opções predominam: alumínio e folha de flandres. Ambas exigem revestimento interno para formulações à base de água. A tabela abaixo compara o desempenho de cada uma:
Fator de desempenho
Latas de alumínio
Latas de folha de flandres
Risco de corrosão com formulações à base de água/ácidas
Produtos à base de água e ácidos apresentam risco de corrosão; a camada natural de óxido passivante oferece apenas resistência básica
Intrinsecamente suscetíveis à corrosão; alto risco se o revestimento falhar
Requisito de revestimento interno
Obrigatório para a maioria das formulações (epóxi, poliéster ou BPA-NI)
Sempre exige uma laca interna protetora
Resistência mecânica / desempenho sob pressão
Dúctil, com menor rigidez; depende da espessura da parede e da geometria da cúpula; deforma-se plasticamente antes da ruptura (aviso visível)
Maior limite de escoamento e rigidez; suporta pressões internas mais elevadas com menor deformação
Construção / risco de vazamento
Sem emendas, de peça única (extrudada por impacto); menos juntas, menor risco nas interfaces de vazamento
Multipeças, com costura lateral soldada e extremidades recravadas; maior risco de vazamento devido às costuras
Peso / logística
Mais leve, reduzindo os custos de transporte
Mais pesada, impactando os custos logísticos
Custo
Maiores custos de material e processamento, mas economia logística devido ao menor peso
Mais barata por unidade em grandes volumes
Aplicações mais adequadas
Produtos premium, de baixo volume, orientados à marca, cosméticos/farmacêuticos
Produtos sensíveis ao custo, de alta pressão, industriais, automotivos, tintas e inseticidas
Nenhum material é universalmente à prova de corrosão sem revestimentos. O alumínio é particularmente arriscado para produtos à base de água/ácidos, enquanto a folha de flandres sempre exige revestimento interno. Seu desempenho final depende da compatibilidade do revestimento, do pH da formulação, do teor de água e do controle de qualidade. A escolha do revestimento interno é condicionada pelo substrato. As decisões entre folha de flandres e alumínio e sobre o revestimento devem ocorrer em conjunto. O pH determina efetivamente tanto o substrato compatível quanto o material de revestimento necessário. Você seleciona revestimentos de epóxi, poliéster ou BPA-NI com base na química do seu produto.
Seleção de latas de aerossol vazias personalizadas da SiHai para necessidades especializadas
As latas de aerossol padrão nem sempre atendem às suas necessidades exclusivas. SiHai oferece latas de aerossol vazias personalizadas adaptadas à química e à aplicação específicas do seu produto. Você especifica o material, o tipo de revestimento, o tamanho e o design. SiHai utiliza testes avançados para garantir a compatibilidade. Testes de armazenamento acelerado, exposição à névoa salina e testes eletroquímicos de corrosão preveem o desempenho a longo prazo. A tabela abaixo mostra como a duração do teste reduz o risco:
Tipo de teste
Duração do teste
Redução de risco
Base da amostra
Teste tradicional de estabilidade em armazenamento de longo prazo
Recomendado por pelo menos 1 ano
De 62% para aproximadamente 7% após 1 ano
Aproximadamente 7.500 recipientes de alumínio, aço estanhado e aço sem estanho
Teste eletroquímico de corrosão
Dentro de 90 dias
De 62% para <1% dentro de 90 dias
Mais de 1.500 comparações diretas entre previsões e a corrosão real das embalagens
Ambos os tipos de teste reduzem o risco à medida que a duração do teste aumenta. Os testes eletroquímicos alcançam um risco menor em menos tempo. SiHai também realiza estes testes adicionais:
Teste de pressão de ruptura
Exposição em câmara de umidade
Testes cíclicos de corrosão
Inspeção microscópica das costuras de solda
Verificações de continuidade e adesão do revestimento
Testes de perda de massa para corrosão geral
Medição da profundidade de pites por microscopia óptica
Esses testes acelerados identificam precocemente o risco de corrosão durante o desenvolvimento. SiHai garante que suas latas de aerossol vazias personalizadas atendam aos padrões de segurança e desempenho antes da produção. Essa abordagem economiza tempo e reduz falhas dispendiosas em campo.
Componentes da lata de aerossol: válvulas, atuadores e propelentes
Você selecionou o material da lata e o revestimento interno. Agora deve escolher os componentes que controlam a saída do produto da lata. A válvula, o atuador e o propelente funcionam como um sistema. Cada componente afeta o padrão de pulverização, a taxa de liberação e o desempenho geral. Uma incompatibilidade entre essas peças causa pulverização fraca, gotejamento ou falha completa do produto.
Escolhendo a válvula e o atuador adequados para seu padrão de pulverização
A válvula é a ligação entre sua formulação e o ambiente externo. Você seleciona o tipo de válvula com base na forma como deseja dispensar o produto. Existem três categorias principais. Uma válvula dosadora libera uma quantidade fixa a cada pressão. Uma válvula contínua libera o conteúdo continuamente enquanto é pressionada. Uma válvula de liberação total libera todo o conteúdo com uma pressão, sendo adequada para pesticidas de ambientes internos.
As válvulas de pulverização contínua dominam o mercado geral de aerossóis de consumo. Elas são encontradas em muitas categorias de produtos:
Cuidados pessoais: spray para cabelo, desodorante, protetor solar
Produtos domésticos: lustra-móveis, aromatizadores de ambiente, desinfetantes
Industriais e técnicos: tintas em spray, lubrificantes, adesivos
Alimentos: sprays de óleo de cozinha, chantilly
Controle de pragas e agricultura: inseticidas
Segurança contra incêndios: extintores de incêndio portáteis
Nas válvulas de pulverização contínua, o orifício da haste é a restrição final antes do atuador. Essa pequena abertura controla diretamente sua taxa de fluxo geral. Um orifício maior na haste aumenta a taxa de liberação. Um orifício menor a reduz. A relação não é linear. Ela depende da viscosidade da formulação e do tipo de propelente. Os tamanhos típicos dos orifícios da haste variam de 0,013 a 0,030 polegada. Um orifício subdimensionado causa uma pulverização fraca. Um orifício superdimensionado causa gotejamento.
O atuador determina a geometria final da pulverização. Você escolhe um atuador que produza a saída exigida pela sua aplicação. As opções incluem névoa fina, jato de pulverização contínuo, padrão em leque, espuma ou jato direcionado. O atuador deve corresponder ao diâmetro da haste da válvula. Ele também deve ser adequado à viscosidade e às características das partículas do seu produto. A seleção da válvula — incluindo diâmetro da haste, tensão da mola, material da junta e taxa de fluxo — afeta diretamente o padrão de pulverização, o tamanho das partículas e a taxa de fluxo. Você deve confirmar a compatibilidade da válvula com o produto e o tipo de propelente antes do início do envase.
Seleção do propelente: GLP, gás comprimido ou HFA
O propelente fornece a energia que impulsiona o produto para fora da lata. Você pode escolher entre três categorias principais: gás liquefeito de petróleo (GLP), gás comprimido e hidrofluoroalcanos (HFA). Cada tipo se comporta de maneira diferente dentro da lata e produz características distintas de pulverização.
Os propelentes de GLP incluem propano, n-butano, isobutano e éter dimetílico (DME). Esses gases liquefeitos mantêm pressão constante à medida que a lata esvazia. Essa pressão constante garante uma liberação consistente, do primeiro ao último jato. Gases comprimidos como dióxido de carbono e nitrogênio não se liquefazem. Sua pressão diminui à medida que a lata esvazia. Essa queda de pressão afeta o design da válvula e o desempenho da pulverização. Os HFA servem como alternativas aos clorofluorcarbonos para aplicações específicas.
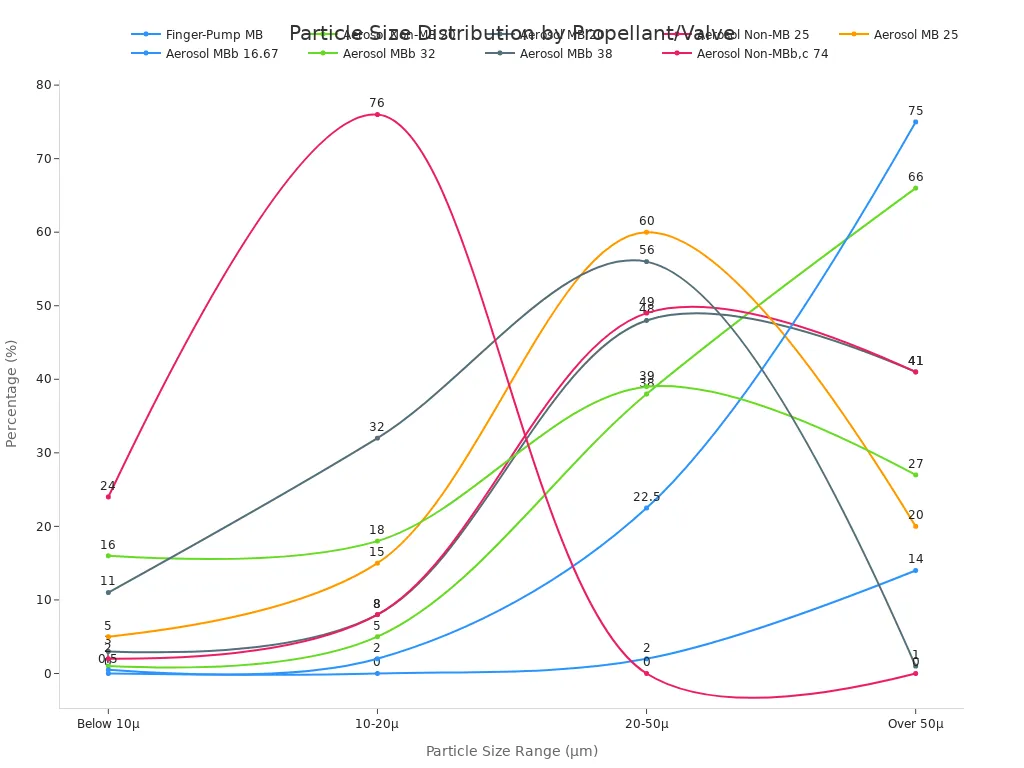
A escolha do propelente afeta diretamente a distribuição do tamanho das partículas pulverizadas. Diferentemente da maioria dos aerossóis, nos quais as ações explosivas causadas pela despressurização instantânea do propelente liquefeito atuam para reduzir o tamanho das partículas em diferentes graus, o tamanho das partículas dos sprays de bomba manual é considerado muito grosso. Os sprays de bomba manual são mais adequados para aplicações em superfícies. Como regra, as partículas pulverizadas por unidades de bomba manual atingem o chão em cinco segundos ou menos, independentemente da direção inicial do spray. Os únicos aerossóis cujos sprays se comparam aos das bombas manuais são os nitrossóis, que utilizam de 1 a 6 gramas de gás nitrogênio, dependendo do tamanho, e os tipos à base de água projetados para que o propelente de hidrocarboneto se separe no topo como uma camada distinta.
Você controla o tamanho das partículas por meio de três técnicas: ajuste do design dos bicos, modificação das formulações e otimização das misturas de propelentes. Essas técnicas ajudam a alcançar as características de pulverização desejadas e garantem uma qualidade consistente do produto. A tabela abaixo mostra como diferentes combinações de válvulas e propelentes afetam a distribuição do tamanho das partículas:
Tipo e válvula
Propelentes
% abaixo de 10μ
% de 10–20μ
% de 20–50μ
% acima de 50μ
Bomba manual
fragmentação mecânica (MB)
0
0
2
14
Aerossol não-MB
20
1
5
38
66
Aerossol MB
20
3
8
48
41
Aerossol não-MB
25
2
8
49
41
Aerossol MB
25
5
15
60
20
Aerossol MB
16,67
0,5
2
22,5
75
Aerossol MB
32
16
18
39
27
Aerossol MB
38
11
32
56
1
Aerossol não-MB
74
24
76
0
0
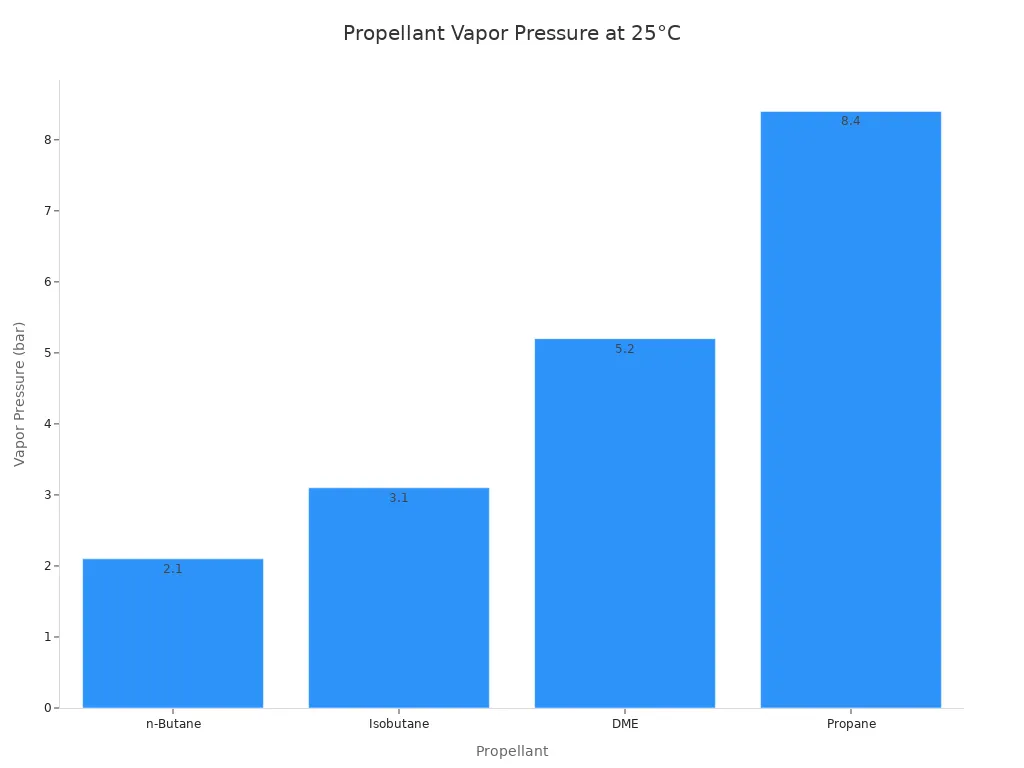
A pressão de vapor do propelente a 25°C influencia o design da lata e os requisitos de segurança. Você deve selecionar um recipiente classificado para a pressão do propelente. A tabela abaixo resume as principais propriedades dos propelentes:
Propelente
Pressão de vapor a 25°C
Inflamabilidade
Material recomendado do recipiente (pressão máxima de trabalho)
Implicação de design / segurança
Propano
~8,4 bar
Altamente inflamável
Alumínio (12–18 bar) ou aço estanhado (12–15 bar)
A alta pressão de vapor exige recipientes classificados para alta pressão; é necessário um ambiente de fabricação à prova de explosão.
n-Butano
~2,1 bar
Altamente inflamável
Alumínio ou folha de flandres (ambos adequados)
A menor pressão permite paredes mais finas; ainda exige medidas de segurança para materiais inflamáveis.
Isobutano
~3,1 bar
Altamente inflamável
Alumínio (12–18 bar) ou folha de flandres (12–15 bar)
Pressão moderada; a classificação do recipiente é facilmente atendida; a inflamabilidade determina o armazenamento e o manuseio.
Éter dimetílico (DME)
~5,2 bar
Inflamável
Alumínio (12–18 bar)
A pressão está dentro da faixa segura para latas padrão; a inflamabilidade ainda exige linhas de envase à prova de faíscas.
Dióxido de carbono
Somente fase gasosa
Não inflamável
PET com revestimento de barreira (8–10 bar) ou aço
Não há risco de inflamabilidade; uma classificação de pressão inferior do recipiente é aceitável; a pressão diminui durante o uso (afetando o design da válvula).
Nitrogênio
Somente fase gasosa
Não inflamável
PET com revestimento de barreira (8–10 bar) ou aço
A não inflamabilidade simplifica a segurança; porém, a alta pressão inicial (6–12 bar) pode exigir dispositivos de alívio de pressão.
À medida que o butano é emitido e sofre reações fotoquímicas na atmosfera, ele contribui para o crescimento das partículas existentes e para a formação de novas partículas. Esse processo altera a distribuição geral do tamanho dos aerossóis, normalmente deslocando-a para partículas maiores. A maior presença de partículas grandes pode ter diversas consequências ambientais. Você deve considerar esses fatores ambientais ao selecionar seu propelente.
Como a SiHai garante a compatibilidade e o desempenho dos componentes
SiHai fornece latas de aerossol vazias personalizadas e componentes que funcionam juntos como um sistema integrado. A empresa realiza testes rigorosos de controle de qualidade para verificar a compatibilidade entre válvulas e atuadores. Esses testes seguem uma sequência definida:
Os testes de imersão expõem os materiais da haste e da vedação à formulação durante períodos e temperaturas definidos, registrando alterações de inchaço, dureza, rachaduras ou perda de resistência química.
Em seguida, os testes funcionais de pulverização mostram se a haste da válvula de pulverização do aerossol ainda funciona corretamente após a imersão.
A análise de extração procura substâncias transferidas dos materiais da válvula, com um estudo de migração quando a exposição a contato com alimentos exige isso.
Os resultados passam a fazer parte dos registros de garantia da qualidade que respaldam a conformidade regulatória.
O protocolo de detecção de vazamentos utiliza testes de vazamento em 100% das linhas e testes laboratoriais a cada ~2 horas para identificar falhas de vedação.
Os testes de conformidade de pressão e dimensões detectam variações antes do envio.
As verificações de compatibilidade do atuador garantem que a haste da válvula de pulverização do aerossol funcione com o botão ou a cabeça de pulverização conforme previsto.
SiHai também realiza estes testes adicionais de compatibilidade:
Testes de compatibilidade: Antes da produção em grande escala, teste os materiais da válvula com a formulação do produto para detectar reações químicas, inchaço ou encolhimento dos componentes da válvula.
Padrão de pulverização e consistência do fluxo: Realize testes controlados para avaliar o padrão de pulverização, a taxa de fluxo e a consistência geral, ajustando os tamanhos dos orifícios ou os tipos de atuador com base nos resultados.
Testes de estresse ambiental: Teste as válvulas sob diferentes temperaturas, níveis de umidade e condições de armazenamento para confirmar o desempenho e identificar possíveis falhas.
Teste de perda de peso: Meça o peso do produto durante períodos prolongados para monitorar a retenção e detectar vazamentos graduais ou evaporação.
Resistência à corrosão: Use válvulas de aço inoxidável e alumínio para obter melhor resistência à corrosão em ambientes com alta umidade.
Integridade da vedação da válvula: Teste as vedações de borracha ou elastômero para garantir que permaneçam intactas sob diferentes pressões e temperaturas.
Simulações do mundo real: Configure simulações com condições reais de armazenamento e uso do produto para observar o desempenho da válvula ao longo do tempo.
Esses testes confirmam que suas latas de aerossol vazias personalizadas funcionam conforme previsto durante todo o prazo de validade do produto. SiHai combina experiência em componentes com precisão de fabricação. A empresa ajuda você a selecionar a combinação correta de válvula, atuador e propelente para sua aplicação específica. Essa abordagem integrada reduz o tempo de desenvolvimento e evita falhas dispendiosas de compatibilidade.
Pressão, segurança e conformidade regulatória
Entendendo as classificações de pressão e os requisitos de pressão de ruptura
Você deve verificar a classificação de pressão da lata antes do envase. O DOT 49 CFR estabelece um mínimo claro:
Em qualquer caso, o recipiente metálico deve ser capaz de suportar, sem romper, uma pressão de pelo menos uma vez e meia a pressão de equilíbrio do conteúdo a 54,4 °C (130 °F).
A espessura da parede determina diretamente a resistência à ruptura. Três fatores determinam a resistência de ruptura: espessura da parede, grau da liga e design da cúpula. Latas de maior diâmetro precisam de paredes proporcionalmente mais espessas ou de aço mais resistente.
Diâmetro da lata
Requisito de espessura da parede para conter a mesma pressão
52 mm
Base (referência)
57 mm
Paredes proporcionalmente mais espessas ou aço de maior resistência
60 mm
Paredes proporcionalmente mais espessas ou aço de maior resistência
Atendendo às regulamentações do DOT, da ONU e da EPA para latas de aerossol
Segundo o Regulamento Modelo da ONU, os aerossóis pertencem à Classe 2 (Gases), com o número de identificação UN 1950. A tabela abaixo mostra as três divisões:
Divisão da ONU
Nome da classe de risco
Critérios e limites
Marcações de transporte exigidas
Divisão 2.1
Gás inflamável
> 85% de ingredientes inflamáveis OU calor de combustão ≥ 30 kJ/g
Placa em forma de losango de gás inflamável Classe 2.1, UN 1950
Divisão 2.2
Não inflamável, não tóxico
< 1% de componentes inflamáveis e calor de combustão < 20 kJ/g
Placa em forma de losango de gás não inflamável Classe 2.2, UN 1950
Divisão 2.3
Gás tóxico
Valores de LC50 ≤ 5.000 ppm
Placa em forma de losango de gás venenoso Classe 2.3, com indicações de risco de inalação tóxica
Você também deve seguir as regras da EPA para compostos orgânicos voláteis e emissões de propelentes.
Compromisso da SiHai com os padrões de segurança e qualidade
SiHai possui certificações ISO 9001 e ISO 14001 para gestão da qualidade e padrões ambientais. SiHai realiza testes de pressão de ruptura em cada lote de latas de aerossol vazias personalizadas. O procedimento segue etapas rigorosas:
Calibre um testador hidrostático com um manômetro padrão para manter o erro dentro de ±0,02 MPa. Verifique se a temperatura do banho de água está estável em 23±2°C.
Extraia 12 amostras aleatórias por lote. Prenda cada amostra com um dispositivo de alta precisão.
Injete água pressurizada a 0,1 MPa/s. Registre a pressão de deformação quando a tampa inferior se inverter. Continue até a ruptura e, em seguida, registre o valor final de ruptura e sua localização.
Essa abordagem rigorosa garante que suas latas de aerossol vazias personalizadas atendam a todos os requisitos de segurança.
Custo, sustentabilidade e etapas práticas de seleção
Equilibrando custos e considerações ambientais
Você enfrenta um equilíbrio crítico entre custo e impacto ambiental. De acordo com a Global Aerosol Recycling Association, menos de 10% das latas de aerossol são recicladas globalmente a cada ano. Essa baixa taxa significa que a maioria das latas acaba em aterros sanitários ou incineradores. Você pode reduzir a pegada de carbono do seu produto por meio de uma seleção inteligente do propelente. A tabela abaixo mostra o potencial de aquecimento global dos propelentes comuns:
Tipo de propelente
Índice de PAG (aproximado)
Mistura de GLP A
3–4
Nitrogênio
0
Mistura de DME
1
O nitrogênio oferece o menor impacto climático. Um aerossol típico contém de 10% a 15% de propelente em peso. Esse componente influencia significativamente sua pegada ambiental geral. Você também deve considerar escolhas de design que reduzam custos. Simplificar a geometria do corpo da lata reduz o uso de alumínio e os custos de matérias-primas. Padronizar os designs superior e inferior reduz as despesas de produção.
Seguindo uma lista de verificação de seleção passo a passo
Você pode evitar armadilhas comuns seguindo uma abordagem sistemática. Primeiro, determine o padrão de pulverização necessário para selecionar o tipo correto de válvula. Segundo, avalie as necessidades de controle da dosagem. Válvulas dosadoras são essenciais para aplicações de precisão, como produtos farmacêuticos. Terceiro, verifique a compatibilidade entre a válvula, o propelente e a viscosidade do produto. Você também deve evitar estes erros frequentes:
A seleção incorreta do propelente causa força de pulverização inadequada e violações de conformidade
A incompatibilidade dos materiais provoca corrosão e recalls dispendiosos
O enchimento excessivo cria sobrepressão e violações do DOT
O funcionamento defeituoso da válvula resulta em pulverização intermitente e perda de propelente
Aproveitando a experiência da SiHai para soluções econômicas e sustentáveis
SiHai ajuda você a equilibrar desempenho, custo e responsabilidade ambiental. A empresa fornece latas de aerossol vazias personalizadas, otimizadas para a eficiência dos materiais. SiHai também orienta sua seleção de propelentes para opções com menor PAG. Sua experiência garante que você evite erros de design dispendiosos e penalidades regulatórias. Com SiHai, você alcança um desempenho confiável sem comprometer suas metas de sustentabilidade.
Você escolhe a lata de aerossol certa alinhando as propriedades do seu produto ao material da lata, à válvula, ao propelente e à classificação de pressão. Comece com um teste de compatibilidade entre a sua fórmula e o revestimento da lata ou os elastômeros da válvula. Consulte o DOT 49 CFR e os Regulamentos Modelo da ONU para obter informações sobre segurança. Considere os custos do ciclo de vida, incluindo taxas de reciclagem e a eficiência do propelente. Trabalhe com fornecedores confiáveis, como SiHai , para obter desempenho, segurança e conformidade ideais.
Perguntas frequentes
Como testar a compatibilidade da fórmula com uma lata de aerossol?
Você realiza testes de armazenamento acelerado, testes de corrosão eletroquímica e exposição à névoa salina. SiHai realiza esses testes em latas de aerossol vazias personalizadas antes da produção.
Qual propelente funciona melhor para fórmulas à base de água?
Gases comprimidos, como nitrogênio ou dióxido de carbono, são adequados para fórmulas à base de água. Esses propelentes não se liquefazem e reduzem o risco de corrosão no interior da lata.
Qual classificação de pressão a sua lata de aerossol precisa ter?
Sua lata deve suportar 1,5 vezes a pressão de equilíbrio a 54,4 °C. Sempre verifique as classificações de pressão de ruptura antes do enchimento e do transporte.

 en
 ru
 es
 pt
 zh-CN