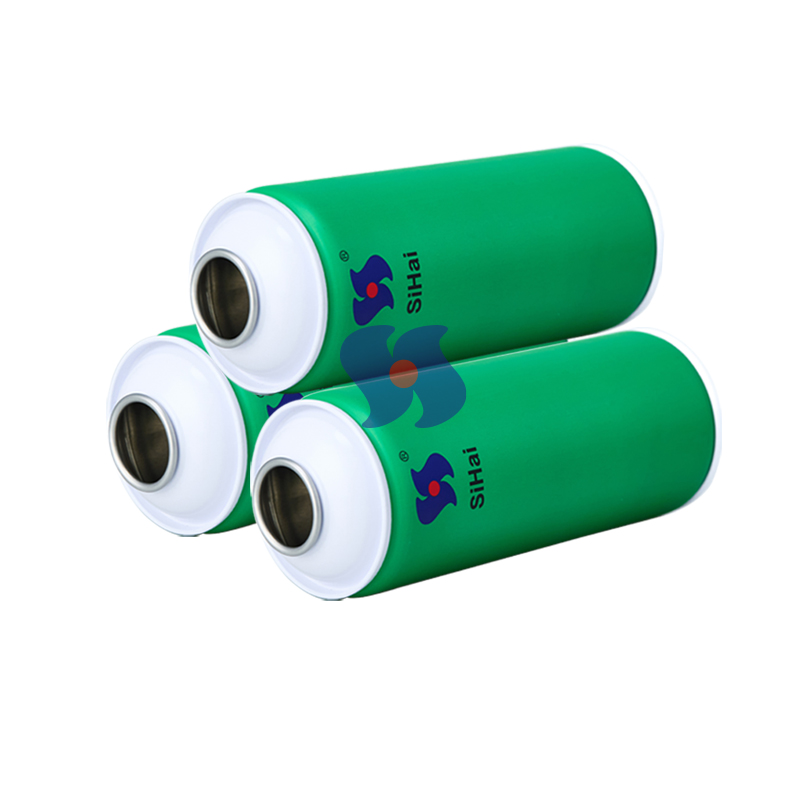
Este artigo explica o processo de fabricação de latas de aerossol, desde a impressão da folha-de-flandres até o produto acabado. Cada etapa protege a qualidade, a segurança e a confiabilidade da marca. SiHaiPack segue este fluxo de trabalho para fornecer latas de aerossol consistentes e de alta qualidade. As etapas abaixo orientam você durante a produção. Principais conclusõesA folha-de-flandres protege a lata contra a corrosão e oferece resistência para suportar a pressão.A impressão offset aplica o design da sua marca à lata com cores nítidas e detalhes refinados.Testes de qualidade, como banhos de água quente e verificações de pressão, garantem que cada lata seja segura e não apresente vazamentos. Material da Folha-de-Flandres e Especificações da LataA folha-de-flandres é o material preferido para latas de aerossol porque combina resistência à corrosão com excelente conformabilidade. O revestimento de estanho protege o aço-base contra ataques químicos, enquanto o núcleo de aço fornece a resistência estrutural necessária para suportar a pressão interna. Esse equilíbrio torna a folha-de-flandres ideal para o processo de fabricação de latas de aerossol, no qual tanto a durabilidade quanto a trabalhabilidade são importantes. Grau da Folha-de-Flandres e Acabamento SuperficialA inspeção do material começa antes da produção. A SiHaiPack verifica o tamanho, a dureza e a aparência da folha-de-flandres para garantir que cada chapa atenda às especificações. A dureza é medida pelo método Rockwell HR30T, e têmperas mais duras, como T-5, T-6, DR-9 e DR-10, proporcionam maior rigidez para fundos de fácil abertura e corpos de latas. A aderência do revestimento é testada de acordo com as normas ASTM A623 e EN 10202 para confirmar a proteção contra corrosão e o desempenho do verniz. Propriedade mecânicaEspecificação / Valor típicoTêmpera relacionada / NormaLimite de escoamentoMédio a alto; os graus DR geralmente são >500 MPaT3–T5 (SR); DR8–DR10 (DR)AlongamentoAlto para têmperas macias (≥30% para T-1/T-2)T-1, T-2 (SR)DurezaMedida pelo método Rockwell HR30TASTM A623; EN 10202 Os graus de têmpera comuns para latas de aerossol incluem T2.5, T3, T4, DR8 e DR9. Os acabamentos superficiais variam de brilhante (Ra < 0,35 µm) a stone (Ra 0,35–0,60 µm). A folha-de-flandres com dupla redução é normalmente fornecida com acabamento stone, que torna os riscos menos perceptíveis. Especificações de Tamanho e Revestimento da LataA SiHaiPack define as especificações da lata antes do início da produção. O diâmetro, a altura e o tipo de revestimento são confirmados de acordo com os requisitos do produto do cliente. Revestimentos internos, como os epóxi-fenólicos, resistem à corrosão causada por fórmulas ácidas ou à base de água, enquanto camadas externas de poliamida-imida proporcionam durabilidade contra umidade e exposição química.A espessura do corpo da lata normalmente varia de 0,18–0,28 mm, com pesos de revestimento de estanho de 2,8/2,8 a 5,6/5,6 g/m² por lado. Os fundos e domos utilizam faixas de espessura semelhantes. Essas especificações garantem que a lata acabada funcione de forma confiável durante o envase, o armazenamento e o uso pelo consumidor. Processo de Fabricação de Latas de Aerossol: Etapa de ImpressãoFluxo de Aprovação da ArteA etapa de impressão começa com a aprovação da arte. Essa etapa garante que o design corresponda às expectativas do cliente antes do início da produção em massa. A SiHaiPack analisa a arte quanto à precisão das cores, ao registro de impressão e à conformidade com as dimensões da lata. A equipe verifica se os textos e gráficos cabem na área imprimível do corpo da lata. Também confirma se os códigos de barras e os rótulos regulamentares atendem às normas do setor.A correspondência de cores segue o processo de análise do design. A equipe compara os arquivos digitais com os guias de referência Pantone. As formulações das tintas são ajustadas para corresponder precisamente às cores da marca. Esse processo evita variações de cor que poderiam prejudicar a identidade da marca. Depois que a equipe finaliza o design, cria uma prova digital.A prova digital final é enviada ao cliente para aprovação e assinatura. Essa etapa leva de 2 a 3 dias úteis.Esse processo de aprovação elimina erros antes do início da impressão. Para pedidos personalizados com impressão litográfica, todo o processo, desde a aprovação da arte até a produção e os ciclos de cura, normalmente requer de 4 a 6 semanas. O processo de fabricação de latas de aerossol depende dessa aprovação cuidadosa para evitar reimpressões dispendiosas. Um único erro identificado nessa etapa economiza milhares de dólares em materiais desperdiçados. Impressão Offset na Folha-de-FlandresA impressão offset é o método padrão para a decoração de latas de aerossol em grandes volumes. A impressora transfere a imagem de uma chapa de impressão para um cilindro com manta de borracha. Em seguida, a manta aplica a imagem à chapa de folha-de-flandres com registro preciso. Esse método de transferência indireta funciona bem com superfícies metálicas rígidas.O processo de impressão em folha-de-flandres utiliza tintas especialmente formuladas para substratos metálicos. Essas tintas aderem ao revestimento de estanho e resistem às operações de conformação subsequentes. A prensa aplica cada cor em sequência. O registro entre as cores deve permanecer dentro de tolerâncias rigorosas para manter a nitidez da imagem.A impressão offset oferece várias vantagens para latas de aerossol. Ela produz imagens nítidas e consistentes em milhares de chapas. O processo permite até seis ou oito cores em uma única passagem pela prensa. Essa capacidade possibilita designs de marca complexos, com gradientes, sombras e textos finos. A velocidade de impressão também atende às necessidades da produção em grandes volumes.A SiHaiPack opera modernas linhas de impressão offset dentro da fábrica de produção de latas de aerossol. A fábrica aplica a arte da marca e os rótulos técnicos diretamente na linha de produção. A etapa de impressão também inclui camadas de revestimento protetor. Esses revestimentos têm duas funções: aprimoram a aparência da marca e adicionam resistência à corrosão à superfície externa. Um verniz transparente de sobreimpressão protege o design impresso contra riscos durante o manuseio e o transporte.Após a impressão, a tinta passa por um processo de cura. O calor ou a luz UV seca a tinta e a adere à superfície da folha-de-flandres. Essa etapa garante que o design permaneça intacto durante a conformação, o envase e o uso pelo consumidor. A tinta curada resiste a atrito, riscos e exposição química.A combinação da aprovação da arte com a impressão offset cria um processo de decoração confiável. Cada lata recebe a mesma impressão de alta qualidade. A etapa de impressão representa um passo fundamental no processo de fabricação de latas de aerossol. Cada chapa impressa segue então para as etapas de conformação e revestimento. A qualidade da impressão afeta diretamente a percepção do consumidor nos pontos de venda. Conformação e Revestimento da LataProcesso de Duas Peças vs. Três PeçasAs latas de aerossol são produzidas por um de dois métodos principais. O processo de duas peças, com estampagem e estiramento, começa com um disco plano de folha-de-flandres. Uma prensa transforma o disco em uma forma de copo, e uma etapa de estiramento reduz a espessura das paredes enquanto aumenta a altura. Esse método cria um corpo sem costura com fundo integrado. O design de duas peças elimina uma costura soldada, reduzindo os caminhos de vazamento e melhorando a resistência à pressão.O processo de três peças constrói a lata a partir de três componentes separados: um corpo cilíndrico, um domo superior e uma placa inferior. Os fabricantes cortam as chapas de folha-de-flandres em blanks, enrolam-nas em cilindros e soldam a costura lateral. Essa abordagem oferece flexibilidade para diferentes dimensões de latas e é comum no ambiente de fábrica de produção de latas de aerossol . Ambos os métodos exigem controle preciso, pois a lata deve conter com segurança o conteúdo pressurizado. Soldagem, Redução do Diâmetro e FlangeamentoNa linha de três peças, o corpo soldado passa por várias etapas de conformação. As partes superior e inferior são estampadas separadamente a partir de bobinas de folha-de-flandres. A parte superior recebe uma abertura para o copo da válvula, enquanto a parte inferior é moldada em um domo para proporcionar resistência à pressão. O cilindro do corpo passa então pela redução do diâmetro, na qual o diâmetro de cada extremidade é reduzido para receber os componentes finais. Em seguida, ocorre o flangeamento, criando uma pequena borda voltada para fora que trava as extremidades no lugar durante a recravação.A qualidade da soldagem é fundamental. As soldadoras automáticas de corpos de latas utilizadas na fabricação de latas de três peças alcançam uma taxa de defeitos inferior a 3 por 1.000 unidades, de acordo com informações de um fabricante de linhas de produção de corpos de latas. Isso corresponde a uma taxa de defeitos inferior a 0,3%, um forte indicador da confiabilidade do processo. Após a soldagem, a costura é revestida para evitar corrosão na junção.Revestimentos protetores são aplicados às superfícies interna e externa. Os revestimentos internos, como o epóxi-fenólico, protegem o metal contra a fórmula do produto. Os revestimentos externos fornecem uma base para o processo de impressão em folha-de-flandres e adicionam uma barreira contra a umidade. Cada revestimento é curado em temperaturas controladas para garantir aderência e cobertura adequadas. Essas camadas prolongam a vida útil da lata e mantêm a integridade do produto durante todo o processo de fabricação de latas de aerossol. Testes de Estabilidade e Controle de QualidadeTestes de Pressão e VazamentoAs latas de aerossol acabadas devem suportar a pressão interna sem vazar ou deformar. O teste em banho de água quente é o método padrão para detecção de vazamentos. As latas passam por um banho de água aquecida a uma temperatura e por um período suficientes para que a pressão interna alcance a pressão a 55 °C (131 °F). Se a fase líquida não exceder 95% da capacidade do recipiente a 50 °C (122 °F), a pressão-alvo cai para 50 °C (122 °F). Qualquer vazamento ou deformação permanente causa a rejeição.CondiçãoTemperatura do BanhoRequisito de DuraçãoTestes AdicionaisRecipientes de aerossol padrãoSuficiente para atingir a pressão interna a 55 °C (131 °F), ou 50 °C (122 °F) se a fase líquida for ≤95% da capacidade a 50 °CTempo suficiente para atingir a pressão interna especificadaSem vazamentos ou deformação permanenteConteúdos sensíveis ao calor ou recipientes plásticos que amolecem20 °C (68 °F) a 30 °C (86 °F)Suficiente para atender ao objetivo do testeUm recipiente em 2.000 testado a temperatura mais elevadaVerificações de Corrosão e RevestimentoOs testes de corrosão verificam se os revestimentos internos e externos resistem à fórmula do produto e à exposição ambiental. Os inspetores verificam a aderência, a cobertura e a continuidade do revestimento em todo o corpo da lata, na costura e nas extremidades. Essas verificações confirmam que as camadas protetoras aplicadas durante o processo de fabricação de latas de aerossol permanecem intactas.A SiHaiPack distribui pontos de controle de qualidade por toda a linha de produção. A inspeção do material abrange o tamanho, a dureza e a aparência da folha-de-flandres antes do início de qualquer conformação. As verificações durante o processo monitoram a qualidade da soldagem, as dimensões da redução do diâmetro e a espessura do revestimento. As inspeções finais confirmam que cada lata acabada atende aos padrões de pressão, vazamento e corrosão antes do envio. Envase, Embalagem e EntregaEnvase e Crimpagem da VálvulaO envase começa depois que as latas passam pelos testes de estabilidade. A linha dosa o concentrado do produto em cada lata e, em seguida, recrava o copo da válvula na abertura da lata. Uma cabeça de crimpagem comprime o copo da válvula contra o cordão para formar uma vedação estanque a gases. Essa vedação deve conter a carga de propelente sem vazamentos.A velocidade de produção depende da configuração da linha de envase. As máquinas rotativas de envase de aerossóis podem alcançar velocidades de aproximadamente 300 a 600 latas por minuto, pois movimentam os recipientes em um círculo contínuo, em vez de parar e iniciar repetidamente. Os sistemas lineares tradicionais normalmente processam entre 80 e 150 latas por minuto.Tipo de MáquinaProdução (latas/min)Manual2–5Semiautomática10–30Linha Automática Padrão40–60Linha BOV Totalmente Automática25–53Linha Personalizada de Alta VelocidadeAté 200Inspeção Final e EmbalagemA inspeção final verifica se cada lata envasada atende aos padrões de peso e aparência. As latas acabadas passam por uma estação final de pesagem de controle para verificar se o peso total cheio — produto mais propelente — está dentro das especificações. As unidades fora da faixa de peso aceitável são desviadas automaticamente. A inspeção visual identifica desalinhamento do atuador, problemas no encaixe da sobrecapa e quaisquer defeitos superficiais que tenham passado pela inspeção inicial da lata.Os planos de amostragem seguem normas de aceitação reconhecidas. A ANSI/ASQ Z1.4 (ISO 2859-1) define planos de amostragem AQL para a inspeção final. Para um lote de 5.000 unidades, um tamanho de amostra típico é de 200 itens.A ISO 2859-1 é referenciada como a norma para amostragem de aceitação na fabricação de latas de aerossol, aplicável à inspeção final.A última etapa do processo de fabricação de latas de aerossol é embalar as latas acabadas para distribuição. A SiHaiPack entrega latas de aerossol totalmente testadas e prontas para a produção, que seguem diretamente para o envase ou envio. Cada etapa do Processo de Fabricação de Latas de Aerossol—da impressão da folha-de-flandres à embalagem final—contribui para a construção de um produto acabado confiável. O controle de qualidade consistente garante segurança e desempenho. A SiHaiPack entrega latas totalmente testadas e prontas para a produção. Trabalhe com um fabricante que prioriza precisão e qualidade para obter resultados duradouros. Perguntas frequentesQual é a diferença entre latas de aerossol de duas e de três peças?O processo de duas peças forma um corpo sem costura com fundo integrado. O processo de três peças solda um corpo separado, um domo superior e uma placa inferior.Como a impressão offset aplica designs à folha-de-flandres?A impressão offset transfere a imagem de uma chapa para uma manta de borracha. Em seguida, a manta pressiona o design sobre a chapa de folha-de-flandres.Quais testes confirmam a segurança das latas de aerossol?As latas passam por um teste de vazamento em banho de água quente e por verificações de pressão. Testes de corrosão e de aderência do revestimento verificam a proteção e a durabilidade.



 en
 ru
 es
 pt
 zh-CN